压力偏高或频繁波动,多与调压阀卡滞、回油不畅、蓄能器失效有关;压力传感器或仪表误差也会造成误判米兰·(milan)中国官方,可先对照机械表复位检查。若压力正常但制砂效果差,应排查辊面磨损、辊缝偏斜和进料粒度过大。辊面磨
损后破碎力需求变化,液压系统可能频繁补压;辊缝偏斜则会让两侧压力不均。此时调整间隙、控制入料粒度,必要时更换耐磨辊面。日常预防重在油品与油温管理,按污染情况更换滤芯和密封件,记录压力参数便于
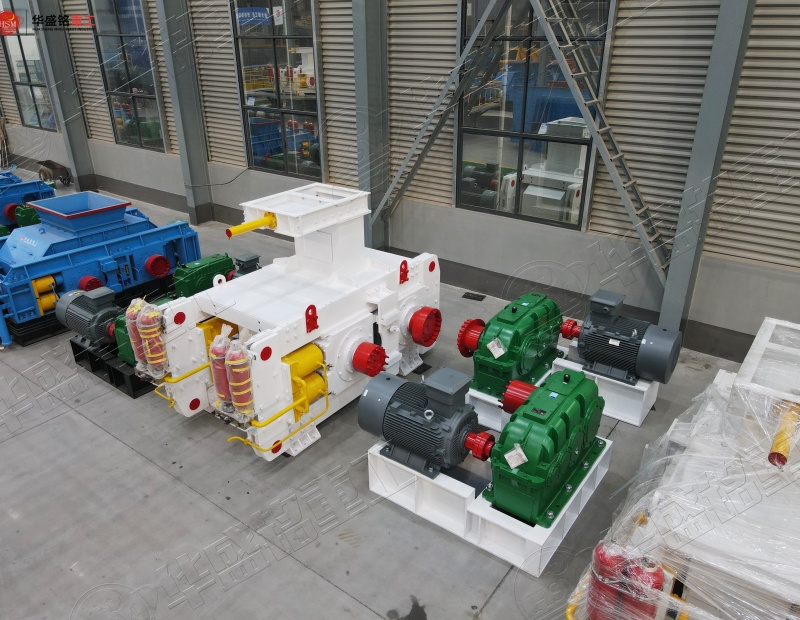
发现趋势。遇到反复掉压、泵体异响、油缸渗油或调整后仍无法保压,建议联系厂家处理。排查顺序应由外米兰milan到内、由简到繁:先看油位、油温、仪表和阀门,再查泵、油缸与密封,避免盲目换件造成停机和成本浪费。